在下面的時間里,我會通過一些例子和解釋詳細回答大家關于鋼管焊管/a的問題。關于鋼管焊管/a的討論,我們正式開始。
文章目錄列表:
1.焊接鋼管的理論重量是多少?
焊接鋼管的理論重量是多少?
焊接鋼管的每米重量表如下圖所示
鋼材理論重量計算公式
1、無縫鋼管計算公式為:外徑壁厚*壁厚*0.02466=每米重量例如: φ159*5無縫鋼管每米重量計算為: [159-5*5*0.02466=19. 988公斤/米]
2、螺旋焊管計算方法與無縫鋼管相同。(試用于焊接鋼管)。螺旋焊管每米另加0.5公斤
3、鋼板重量計算方法為:長*寬*厚*7.85 例如:一塊8.5米長1.8寬厚為12MM的鋼板重量為:
[8.5*1.8*12*7.85=1441.26公斤]扁鋼的重量與鋼板相同。
擴展資料
焊接鋼管分類
按焊接方法不同可分為電弧焊管、高頻或低頻電阻焊管、氣焊管、爐焊管、邦迪管等。
電焊鋼管:用于石油鉆采和機械制造業等。
爐焊管:可用作水煤氣管等,大口徑直縫焊管用于高壓油氣輸送等;螺旋焊管用于油氣輸送、管樁、橋墩等。
按焊縫形狀分類可分為直縫焊管和螺旋焊管
直縫焊管:生產工藝簡單,生產效率高,成本低,發展較快。
螺旋焊管:強度一般比直縫焊管高,能用較窄的坯料生產管徑較大的焊管,還可以用同樣寬度的坯料生產管徑不同的焊管。但是與相同長度的直縫管相比,焊縫長度增加30~100%,而且生產速度較低。因此,較小口徑的焊管大都采用直縫焊,大口徑焊管則大多采用螺旋焊。
國標焊接鋼管壁厚是多少?
焊接鋼管壁厚對照表如下:
擴展資料:
焊接鋼管的焊接技巧
一、前提是要打磨
必須把焊接處的鍍鋅層打磨掉,否則會產生氣泡、沙眼、假焊等。還會使焊縫變脆,剛性下降。
二、鍍鋅鋼的焊接特點
鍍鋅鋼一般是在低碳鋼外鍍一層鋅,鍍鋅層一般在20um厚。鋅的熔點在419°C,沸點908°C左右。在焊接中,鋅融化成液體浮在熔池表面或在焊縫根部位置。鋅在鐵中具有較大固溶度,鋅液體會沿晶界深入浸蝕焊縫金屬,低熔點鋅形成“液體金屬脆化”。
同時,鋅與鐵可形成金屬間脆性化合物,這些脆性相使焊縫金屬塑性降低,在拉應力作用下而產生裂紋。如果焊接角焊縫,尤其是T形接頭的角焊縫最容易產生穿透裂紋。
鍍鋅鋼焊接時,坡口表面及邊緣處的鋅層,在電弧熱作用下,產生氧化、熔化、蒸發以至揮發出白色煙塵和蒸汽,極易引起焊縫氣孔。由于氧化而形成的ZnO,其熔點較高,約1800°C以上,若在焊接過程中參數偏小,將引起ZnO夾渣,同時。由于Zn成為脫氧劑。
產生FeO-MnO或FeO-MnO-SiO2低熔點氧化物夾渣。其次,由于鋅的蒸發,揮發出大量的白色煙塵,對人體有刺激、傷害作用,因此,必須把焊接處的鍍鋅層打磨處理掉。
三、焊接工藝控制
鍍鋅鋼的焊前準備與一般的低碳鋼是相同的,需要注意的是要認真處理好坡口尺寸和附近的鍍鋅層。為了焊透,坡口尺寸要適當,一般60~65°,要留有一定的間隙,一般為1.5~2.5mm;為了減少鋅對焊縫的滲透,在焊之前,可將坡口內的鍍鋅層清除以后再焊。
在實際工作中,采用了集中打坡口,不留鈍邊工藝進行集中控制,兩層焊接工藝,減少了未焊透的可能性。焊條應根據鍍鋅鋼管的基體材質選用,一般低碳鋼由于考慮易操作性,選用J422較為普遍。
焊接手法:在焊多層焊的第一層焊縫時,盡量使鋅層熔化并使之汽化、蒸發而逸出焊縫,可大大減少液體鋅留在焊縫中。在焊角焊縫時,同樣在第一層盡量使鋅層熔化并使之汽化、蒸發而逸出焊縫。
其方法是先將焊條端部向前移出約5~7mm左右,當使鋅層融化后再回到原來位置繼續向前施焊。再橫焊和立焊時,如選用短渣焊條如J427,咬邊傾向會很小;如果采用前后往返運條技術,更可以得到無缺陷的焊接質量。
百度百科-焊接鋼管
焊管外徑大全
國標100的焊管壁厚應是4mm,加厚是5mm。
焊接鋼管也稱焊管,是用鋼板或帶鋼經過卷曲成型后焊接制成的鋼管,一般定尺6米。焊接鋼管生產工藝簡單,生產效率高,品種規格多,設備投資少,但一般強度低于無縫鋼管。
焊管常用材質為:Q235A,Q235C
Q235B、16Mn、20#、Q345、L245、L290、X42、X46、X60、X80、0Cr13、1Cr17、00Cr19Ni11、1Cr18Ni9、0Cr18Ni11Nb等。
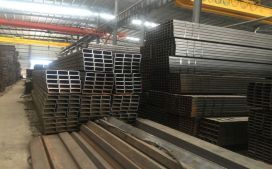
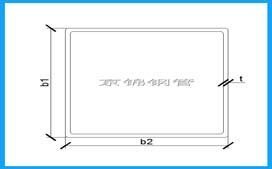
焊接鋼管采用的坯料是鋼板或帶鋼,因其焊接工藝不同而分為爐焊管、電焊(電阻焊)管和自動電弧焊管。因其焊接形式的不同分為直縫焊管和螺旋焊管兩種。因其端部形狀又分為圓形焊管和異型(方、扁等)焊管。焊管因其材質和用途不同而分為如下若干品種:
GB/T3091-2008(低壓流體輸送用焊接鋼管)。主要用于輸送水、煤氣、空氣、油和取暖熱水或蒸汽等一般較低壓力流體和其它用途管。其代表材質為:Q235A級鋼。
GB/T14291-2006(礦用流體輸送焊接鋼管)。主要用于礦山壓風、排水、軸放瓦斯用直縫焊接鋼管。其代表材質Q235A、B級鋼。
GB/T12770-2002(機械結構用不銹鋼焊接鋼管)。主要用于機械、汽車、自行車、家具、賓館和飯店裝飾及其他機械部件與結構件。其代表材質0Cr13、1Cr17、00Cr19Ni11、1Cr18Ni9、0Cr18Ni11Nb等。
GB/T12771-1991(流體輸送用不銹鋼焊接鋼管)。主要用于輸送低壓腐蝕性介質。代表材質為0Cr13、0Cr19Ni9、00Cr19Ni11、00Cr17、0Cr18Ni11Nb、0017Cr17Ni14Mo2等。
另有,裝飾用焊接不銹鋼管(GB/T 18705-2002),建筑裝飾用不銹鋼焊接管材(JG/T 3030-1995),以及換熱器用焊接鋼管(YB4103-2000)。
什么是焊接鋼管 焊接鋼管規格表
采用B系列鋼管的法蘭,應在公稱尺寸DN的數值后標記B以示區別。但采用A系列鋼管的法蘭,不必在公稱尺寸DN的數值后標記A。
工程管徑對照表
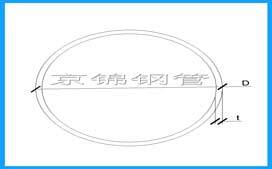
擴展資料一般來說,管子的直徑可分為外徑(De)、內徑(D)、公稱直徑(DN)。
1、DN是指管道的公稱直徑,是外徑與內徑的平均值。DN的值=De的值﹣0.5*管壁厚度。注意:這既不是外徑也不是內徑。水、煤氣輸送鋼管(鍍鋅鋼管或非鍍鋅鋼管)、鑄鐵管、鋼塑復合管和聚氯乙烯(PVC)管等管材,應標注公稱直徑“DN”(如DN15、DN50);
2、De主要是指管道外徑,PPR、PE管、聚丙烯管外徑,一般采用De標注的,均需要標注成外徑 x 壁厚的形式,例De25 x 3;
3、D一般指管道內徑;
4、d混凝土管內直徑。鋼筋混凝土(或混凝土)管、陶土管、耐酸陶瓷管、缸瓦管等管材,管徑宜以內徑d表示(如d230、d380等);
5、φ表示普通圓的直徑;也可表示管材的外徑,但此時應在其后乘以壁厚。如φ25 x 3,表示外徑25mm,壁厚為3mm的管材。對無縫鋼管或有色金屬管道,應標注“外徑 x 壁厚”。例如φ108 x 4,φ可省略。中國、ISO和日本部分鋼管標準采用壁厚尺寸表示鋼管壁厚系列。對這類鋼管規格的表示方法為管外徑 x 壁厚。例如φ60.5 x 3.8;
6、DN為Nominal diameter意思是公稱直徑;
7、De為external diameter意思是外徑;
8、Dgdiametergong(漢語拼音“公”的聲母)這下你就明白了,Dg是國產貨,有中國特色的國產貨,現在都不用了。
什么是焊接鋼管?焊接鋼管是指用鋼帶或鋼板彎曲變形為圓形、方形等形狀后再焊接成的、表面有接縫的鋼管。 焊接鋼管采用的坯料是鋼板或帶鋼。接下來我就帶來什么是焊接鋼管以及焊接鋼管規格表,希望能夠說明大家更好的了解焊接鋼管。
什么是焊接鋼管
焊接鋼管是指用鋼帶或鋼板彎曲變形為圓形、方形等形狀后再焊接成的、表面有接縫的鋼管。 焊接鋼管采用的坯料是鋼板或帶鋼。20世紀30年代以來,隨著優質帶鋼連軋生產的迅速發展以及焊接和檢驗技術的進步,焊縫品質不斷提高,焊接鋼管的品種規格日益增多,并在越來越多的領域代替了無縫鋼管。焊接鋼管比無縫鋼管成本低、生產效率高。
較小口徑的焊管采用直縫焊,大口徑焊管則多采用螺旋焊;按鋼管端部形狀分為圓形焊管和異型(方、矩型等)焊管;按材質和用途不同分為礦用流體輸送焊接鋼管、低壓流體輸送用鍍鋅焊接鋼管、帶式輸送機托輥電焊鋼管等。
根據現行國標中的規格尺寸表,按外徑*壁厚由小到大排序。焊接鋼管產品標準
焊管常用材質為:Q235A,Q235C
Q235B、16Mn、20#、Q345、L245、L290、X42、X46、X60、X80、0Cr13、1Cr17、00Cr19Ni11、1Cr18Ni9、0Cr18Ni11Nb等。
焊接鋼管采用的坯料是鋼板或帶鋼,因其焊接工藝不同而分為爐焊管、電焊(電阻焊)管和自動電弧焊管。
因其焊接形式的不同分為直縫焊管和螺旋焊管兩種。因其端部形狀又分為圓形焊管和異型(方、扁等)焊管。焊管因其材質和用途不同而分為如下若干品種:GB/T3091-2008(低壓流體輸送用焊接鋼管)。主要用于輸送水、煤氣、空氣、油和取暖熱水或蒸汽等一般較低壓力流體和其它用途管。其代表材質為:Q235A級鋼。
GB/T14291-2006(礦用流體輸送焊接鋼管)。主要用于礦山壓風、排水、軸放瓦斯用直縫焊接鋼管。其代表材質Q235A、B級鋼。
GB/T12770-2002(機械結構用不銹鋼焊接鋼管)。主要用于機械、汽車、自行車、家俱、賓館和飯店裝飾及其他機械部件與結構件。其代表材質0Cr13、1Cr17、00Cr19Ni11、1Cr18Ni9、0Cr18Ni11Nb等。
GB/T12771-1991(流體輸送用不銹鋼焊接鋼管)。主要用于輸送低壓腐蝕性介質。
代表材質為0Cr13、0Cr19Ni9、00Cr19Ni11、00Cr17、0Cr18Ni11Nb、0017Cr17Ni14Mo2等。另有,裝飾用焊接不銹鋼管(GB/T 18705-2002),建筑裝飾用不銹鋼焊接管材(JG/T 3030-1995),以及換熱器用焊接鋼管(YB4103-2000)。
焊接鋼管規格表——直縫焊管規格表
規格 外徑 國標壁厚 焊管理論重量表 4分 15 1/2寸 21.25 2.75 1.26 6分 20 3/4寸 26.75 2.75 1.63 1寸 25 1寸 33.3 3.25 2.42 1.2寸 32 11/4寸 42.25 3.25 3.13 1.5寸 40 11/2寸 48 3.5 3.84 2寸 50 2寸 60 3.5 4.88 2.5寸 70 21/2寸 75.5 3.75 6.64 3寸 80 3寸 88.5 4.0 8.34 4寸 100 4寸 114 4.0 10.85 5寸 125 5寸 140 4.5 15.04 6寸 150 6寸 165 4.5 17.81 8寸 200 8寸 219 6 31.52焊接鋼管規格表——螺旋焊管規格表
規格 壁厚 米重 國標水壓值 部標水壓值 規格 壁厚 米重 國標水壓值 部標水壓值 219 6 32.02 9.7 7.7 720 6 106.15 3 2.3 7 37.1 11.3 9 7 123.59 3.5 2.7 8 42.13 12.9 10.3 8 140.97 4 3.1 273 6 40.01 7.7 6.2 9 158.31 4.5 3.5 7 46.42 9 7.2 10 175.6 5 3.9 8 52.78 10.3 8.3 12 210.02 6 4.7 325 6 47.7 6.5 5.2 820 7 140.85 3.1 2.4 7 55.4 7.6 6.1 8 160.7 3.5 2.7 8 63.04 8.7 6.9 9 180.5 4 3.1 377 6 55.4 5.7 4.5 10 200.26 4.4 3.4 7 64.37 6.7 5.2 11 219.96 4.8 3.8 8 73.3 7.6 6 12 239.62 5.3 4.1 9 82.18 8.6 6.8 920 8 180.43 3.1 2.5 10 91.01 - 7.5 9 202.7 3.5 2.8 426 6 62.25 5.1 4 10 224.92 3.9 3.1 7 72.83 5.9 4.6 11 247.22 4.3 3.4 8 82.97 6.8 5.3 12 269.21 4.7 3.7 9 93.05 7.6 6 1020 8 200.16 2.8 2.2 10 103.09 8.5 6.7 9 224.89 3.2 2.5 478 6 70.34 4.5 3.5 10 249.58 3.5 2.8 7 81.81 5.3 4.1 11 274.22 3.9 3 8 93.23 6 4.7 12 298.81 4.2 3.3 9 104.6 6.8 5.3 1220 8 239.62 - 1.8 10 115.92 7.5 5.9 10 298.9 3 2.3 529 6 77.89 4.1 3.2 11 328.47 3.2 2.5 7 90.61 4.8 3.7 12 357.99 3.5 2.8 8 103.29 5.4 4.3 13 387.46 3.8 3 9 115.92 6.1 4.8 1420 10 348.23 2.8 2 10 128.49 6.8 5.3 14 417.18 3.2 2.4 630 6 92.83 3.4 2.6 1620 12 476.37 2.9 2.1 7 108.05 4 3.1 14 554.99 3.2 2.4 8 123.22 4.6 3.6 1820 14 627.04 3.3 2.2 9 138.33 5.1 4 2020 14 693.09 - 2 10 153.4 5.7 4.5 2220 14 762.15 - 1.8好了,今天我們就此結束對“鋼管焊管/a”的講解。希望您已經對這個主題有了更深入的認識和理解。如果您有任何問題或需要進一步的信息,請隨時告訴我,我將竭誠為您服務。
上一篇:鋼管電纜保護管定額怎么套
下一篇:鋼管焊接安全技術交底
Copyright ? 2018-2022 佛山市京錦鋼鐵有限公司 版權所有
地址:廣東省佛山市順德區樂從鎮樂從鋼鐵世界 電話:13927776689
地址:廣東省佛山市順德區樂從鎮樂從鋼鐵世界
電話:13927776689
企業郵箱:1003000354@qq.com 業務QQ:1003000354
業務QQ:1003000354